Catégorie : Industrie du futur

  • La maintenance prévisionnelle au cœur de l’industrie 4.0

    La maintenance prévisionnelle au cœur de l’industrie 4.0

    Avec la vague du numérique et la digitalisation liée à l’émergence de l’industrie 4.0, la maintenance prévisionnelle prend toute sa place dans les entreprises industrielles, en combinant différentes technologies : des capteurs intelligents (IoT, Internet of Things), des logiciels de GMAO (Gestion de Maintenance Assistée par Ordinateur) et des algorithmes performants d’analyse de données et d’intelligence artificielle. 

    Qu’est-ce que la maintenance industrielle ?

    Selon la norme NF EN 13306 (2001), la maintenance peut être définie comme « L’ensemble de toutes les actions techniques, administratives, et de management durant le cycle de vie d’un bien, destinées à le maintenir ou à rétablir dans un état dans lequel il peut accomplir la fonction requise » [EN1 01]. Elle comprend ainsi un ensemble d’actions de dépannage, de réparation, de contrôle, de vérification des équipements matériels, et doit contribuer à l’amélioration des processus industriels. Dans la vision traditionnelle, la fonction maintenance permet d’améliorer la sûreté de fonctionnement des systèmes industriels, notamment leur disponibilité. Mais, les missions de la fonction maintenance ne se limitent plus à cela. Des exigences de qualité, de sécurité, et de coûts sont apparues, et les enjeux ainsi que les prérogatives de la maintenance ont évolué ces dernières années.

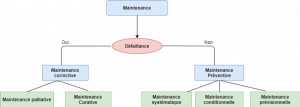
    Avant les années 1960, le service de maintenance d’une entreprise avait pour principale mission d’intervenir sur les équipements en panne afin de les réparer le plus rapidement possible [1]. Ce type de maintenance, dite corrective, a ensuite été peu à peu complétée par une approche plus anticipatrice des phénomènes de défaillances, c’est-à-dire par une maintenance réalisée avant que la panne ne se produise. Ces deux grands types de maintenance, corrective et préventive, présentent certaines variantes exposées ci-dessous et résumées dans la figure 1.
    Il existe donc plusieurs types de maintenance :

    La maintenance corrective est définie selon la norme NF EN 13306 (2001) comme « une maintenance exécutée après détection d’une panne et destinée à remettre un bien dans un état dans lequel il peut accomplir une fonction requise ». La maintenance corrective intervient suite à la détection et à l’identification d’une panne ou lorsqu’il est nécessaire de remettre une machine en état. Elle comprend :

    • La maintenance palliative, qui s’apparente à un dépannage. Son rôle est de réparer de manière provisoire une ou plusieurs avaries afin que la machine puisse accomplir tout ou partie d’une fonction.
    • La maintenance curative, qui a pour but de remettre une machine dans un état donné pour qu’elle accomplisse une fonction donnée.

    La maintenance préventive est un type de maintenance planifiée à l’avance, selon un planning d’interventions régulières et des périodes prédéfinies. Cette maintenance est réalisée d’après les recommandations du constructeur des machines. Elle est définie selon la norme NF EN 13306 (2001) comme « une maintenance exécutée à des intervalles prédéterminés ou selon des critères prescrits et destinée à réduire la probabilité de défaillances ou la dégradation du fonctionnement d’un bien. »  Elle se décline comme suit :

    • La maintenance systématique intervient à des intervalles de temps bien précis, définis selon un planning qui ne tient pas compte des conditions d’utilisation de la machine. Cette maintenance peut conduire à un excès d’intervention inutile et donc à engendrer des coûts considérables pour les entreprises. Pour pallier cela, d’autres formes de maintenance préventives basées sur la surveillance de l’état réel des biens sont apparues : la maintenance conditionnelle et la maintenance prévisionnelle.
    • La maintenance conditionnelle, qui est, selon la norme NF EN 13306 une « maintenance préventive basée sur une surveillance du fonctionnement du bien et/ou des paramètres significatifs de ce fonctionnement intégrant les actions qui en découlent ». Cette stratégie repose sur l’analyse des données en temps réel des systèmes industriels complexes multi-composants (par exemple, les vibrations, la température, la pression, etc.). Elle vise la détection d’anomalies dans le fonctionnement des systèmes industriels. La découverte de changements ou d’une déviation par rapport à la normalité peut prévenir d’une défaillance à venir. Cependant, elle ne permet pas de dimensionner avec certitude les politiques de maintenance et de déterminer ainsi les états futurs du système.

    Enfin, la maintenance prévisionnelle, également appelée maintenance prédictive ou prescriptive repose sur l’estimation du temps de fonctionnement des composants des systèmes industriels avant défaillance (appelé Remaining Useful Life ‘RUL’). Elle prend en compte les conditions actuelles des équipements (par exemple la température extérieure, la pression atmosphérique, les rapports d’intervention de maintenance, les disponibilités de stocks) pour prévoir l’évolution dans le temps de l’état futur du système industriel. Le principe global est de transformer un ensemble de données brutes recueillies sur l’équipement surveillé en un ou plusieurs indicateurs de santé dont l’extrapolation dans le temps permet de planifier au mieux et avec davantage de précision les politiques de maintenance.
    La maintenance prévisionnelle est devenue un enjeu économique important dans les entreprises depuis quelques années. Les bénéfices attendus sont importants. Elle permet entre autres de réduire le nombre de pannes, d’augmenter la fiabilisation des productions, d’améliorer la sécurité du personnel, de réduire les périodes d’indisponibilités des équipements et d’augmenter le rendement des entreprises.

    Les processus de la maintenance prévisionnelle

    La surveillance et la maintenance industrielles font appel à différents processus métier dont la finalité est de maintenir le système en condition opérationnelle à moindre coût. Ces processus clé de la maintenance prévisionnelle se formalisent en la surveillance ou la détection de défaut, le diagnostic de défaillances, du choix d’action (préventive ou corrective), et la planification de ces actions dans le temps. Ces étapes correspondent à la nécessité de percevoir certains phénomènes (déviations de la normalité) ensuite de les comprendre et enfin d’agir en conséquence. Ceci ne consiste pas seulement à comprendre un phénomène (défaillance) qui vient de se produire, mais aussi à anticiper son apparition pour recourir à des actions évitant l’apparition de ces défauts et c’est l’objectif même du pronostic de défaillances. La complémentarité des activités de détection, diagnostic et pronostic peut être expliquée comme suit [2] :

    La détection vise à identifier le mode de fonctionnement du système, son état ; lorsqu’une défaillance est apparue, le diagnostic permet d’isoler et d’identifier le composant qui a cessé de fonctionner; le pronostic vise à prédire des états futurs du système. De ce fait, ces processus sont clé et se complètent parfaitement, ainsi le déploiement de la maintenance prévisionnelle requiert un ensemble de tâches regroupées sous le terme « système CBM » (Condition Based Maintenance). Ces tâches sont modélisées sous forme d’architectures. La plus connue est celle proposée par le groupe MIMOSA [3] : OSA/CBM (Open System Architecture for Condition Based Maintenance).

    L’architecture OSA/CBM se compose de sept couches fonctionnelles (voir figure 2) :
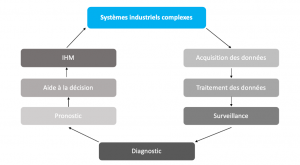
    1. Acquisition des données: ce module fournit au système des données numériques issues de capteurs (IoT). L’opérateur de maintenance peut être amené à saisir des données de façon manuelle (type d’intervention, cause, date, durée, etc.).
    2. Traitement des données: les signaux issus des capteurs sont traités afin d’extraire des informations permettant d’abord de renseigner sur la présence d’une anomalie, sur l’initiative d’une dégradation et à terme de représenter l’évolution de l’état du système surveillé au court temps.
    3. Surveillance : le module de surveillance (ou détection) compare les données en ligne avec certaines valeurs attendues ou connues. Il doit également être capable de générer des alertes en fonction de seuils préalablement fixés sur la base de critères de performance et ainsi de déceler rapidement une déviation par rapport à la normalité
    4. Diagnostic : sur la base de l’état détecté, il suggère les causes probables de défaillance (identification et isolation). Le module de diagnostic requiert une connaissance fine des composants du système. On se place donc à un niveau local en exploitant les informations des capteurs, des sollicitations et de l’environnement des composants étudiés.
    5. Pronostic : ce module s’appuie sur les données issues des modules précédents afin de prédire l’état futur du système ou du composant surveillé et de donner une estimation de la durée de de vie avant défaillance (RUL).
    6. Optimisation et aide à la décision: sa fonction principale est de planifier des actions de maintenance de manière optimale en se basant sur la RUL estimée.
    7. Présentation IHM: ce module reçoit les informations de tous les modules précédents pour une visualisation. Il peut être construit sous forme d’une IHM (Interface Homme Machine).

    Les concepts traditionnels de maintenance préventive ou corrective sont peu à peu complétés par une prise en compte plus proactives des défaillances, les industriels tendent à renforcer leur capacité à anticiper les défaillances afin de recourir à des actions préventives les plus fines possibles dans l’objectif de réduire les coûts et les risques. La littérature dans ce domaine met plus l’accent sur les défis spécifiques en lien avec le processus de modélisation et d’analyse de données (surveillance/diagnostic/pronostic). A ce niveau, le verrou le plus évident est celui de la prise en compte des spécificités du système considéré (types de dégradation, les sollicitations, condition d’utilisation, etc.) et de la nature des données recueillies (manquantes, censurées, non interprétables, etc.). Il apparait indispensable de mieux définir les limites de ces méthodes et de d’optimiser leur spécification afin que la recherche scientifique se consacre davantage à d’autres approches permettant de pallier ces manques.

    La maintenance prévisionnelle au service de la productivité des entreprises

    De nos jours, les outils liés à la maintenance prévisionnelle sont les plus implantés au sein de l’industrie mondiale. Selon les estimations, plus de 50 % des sites industriels dans le monde ont mis en place un outil pour la maintenance prévisionnelle. Selon un article publié dans Les Echos [4], la maintenance prévisionnelle permettra aux entreprises d’économiser 630 milliards de dollars d’ici 2025. Ces économies seront possibles grâce à une réduction des coûts de maintenance de 10 à 40 %, en réduisant considérablement le nombre de pannes et enfin en diminuant le montant investi dans les nouvelles machines de 3 à 5 %.  Selon le même article, les investissements liés à la maintenance prévisionnelle ont représenté 9,1 milliards de dollars en 2016 dans le monde, ce qui représente une croissance annuelle de 22 %.

    Pour finir, la mise en place de la maintenance prévisionnelle nécessite l’intervention de plusieurs compétences : les scientifiques ou les chercheurs qui sont capables de développer des algorithmes de prédiction et d’optimisation performants en associant des études d’analyse du risque mais aussi les experts métiers dont le travail est couplé avec les équipes de maintenance et les équipes de production qui connaissent la chaîne de production, les machines et leurs faiblesses. Dans les prochaines années, un travail de sensibilisation de ces équipes sera indispensable suite à l’évolution de leurs métiers et de leur rôle dans le processus de la maintenance prévisionnelle. A mon sens, le défi majeur de l’industrie 4.0 réside dans la capacité à impliquer l’humain.


    [1] R. Gouriveau, K. Medjaher, N, Zerhouni. Du concept de PHM à la maintenance prédictive 1. ISTE éditions, 2017.

    [2] R. Gouriveau, K. Medjaher. Chapitre 2: Industriel Prognostic- An overview. J. Andrews C.B, Jackson L. Maintenance Modelling and Applications, ISBN: 978-82-515-0316-7, p 10-30, Det Notske Veritas (DNV),2011.

    [3] MIMOSA-CBM, Condition Based Maintenance ; http://www.mimosa.org/,2016.

    [4] Pourquoi la maintenance prédictive va-t-elle révolutionner l’industrie ? Jean Regis de Vauplane. Les Echos. 2018
     

  • L’ingénierie des systèmes complexes à l’ère de la collaboration : enjeux et perspectives

    L’ingénierie des systèmes complexes à l’ère de la collaboration : enjeux et perspectives

    La complexité des systèmes ne cesse de croître, dans tous les domaines, du fait de l’intégration de toujours plus de fonctions internes au système, mais également de son interaction toujours plus forte avec son environnement, ouvrant la voie à toujours plus de services.
    L’ingénierie des systèmes se positionne comme « structuratrice » des activités de développement du système et de gestion de son cycle de vie. Son rôle est essentiel, en coordonnant les différentes ingénieries de développement et en devant composer avec les nouvelles contraintes de l’entreprise étendue. De fait, elle doit intégrer une composante majeure : la collaboration.
     

    De l’ingénierie système à l’ingénierie système collaborative

    Nous pouvons trouver de nombreuses définitions de la notion de système complexe au sein de la communauté scientifique :

    • Système constitué de nombreuses entités dont les interactions produisent un comportement global difficilement prévisible.
    • Système constitué d’un grand nombre d’entités en interaction qui empêchent l’observateur de prévoir sa rétroaction, son comportement ou évolution par le calcul.
    • Système dont la maîtrise de la conception, de la maintenance et de l’évolution est difficile, du fait de leur taille et du nombre de technologies utilisées, qui rendent l’ensemble malaisé à appréhender. En cela, les systèmes industriels complexes se distinguent d’autres systèmes techniquement compliqués mais dont les difficultés de conception peuvent être résolues par un seul ingénieur talentueux.

    Toutes se rejoignent sur l’idée d’un nombre élevé d’interfaces ou d’interactions qui ne peuvent pas être résolues par un seul homme. Ces multiples interactions font appel à de multiples parties prenantes, ce qui pose le besoin de travail en équipe comme vecteur de performance et d’efficacité.

    L’INCOSE (International Council on Systems Engineering, conseil international dédié à l’ingénierie des systèmes) présente dans sa vision 2025 de l’ingénierie système une schématisation des différents vecteurs de complexité, liés à l’émergence au fil du temps des différentes disciplines ou technologies (électronique, software, réseau et connectivité) mais également à de nouveaux modes de gouvernance (entreprise étendue), qui permettent l’émergence de systèmes de systèmes, paroxysme de la complexité des systèmes.

    L’ingénierie Système (IS) notamment basée modèles (MBSE – Model based System Engineering) est une première réponse pour gérer la complexité des systèmes. Elle se définit de façon basique et selon l’INCOSE comme « une approche transdisciplinaire et intégrative pour permettre la bonne réalisation, l’utilisation et le retrait de systèmes d’ingénierie, en utilisant les principes et les concepts des systèmes, et les méthodes scientifiques, technologiques et de management »[1], que les réflexions autour du standard IEEE 1220 Standard for Application and Management of the Systems Engineering Process (IEEE P1220-1994) ont tenté d’enrichir par une notion de collaboration : « approche collaborative interdisciplinaire pour concevoir, faire évoluer et vérifier une solution système tout au long de son cycle de vie, et qui réponde aux attentes des clients et soit acceptée »[2]. Mais cette notion n’a finalement pas été retenue dans le standard officiel ISO/IEEE, qui restitue en lieu et place “Approche interdisciplinaire régissant l’ensemble des efforts techniques et de gestion requis pour transformer un ensemble de besoins, d’attentes et de contraintes des clients en une solution et pour soutenir cette solution tout au long de son cycle de vie.”[3]

    Ainsi, la dimension collaborative de l’ingénierie système n’est pas encore acquise. Loin de là. L’INCOSE la cite ainsi dans sa vision 2025 comme un des axes de transformation à venir de l’ingénierie système :

    Entre coopération et collaboration, l’amalgame est souvent fait, le terme de coopération définissant au sens large [Larousse] l’« action de coopérer, de participer à une œuvre commune ; collaboration, concours ». Pourtant les nuances sont fortes. Le tableau ci-dessous, extrait du [guide pratique du travail collaboratif : Théories, méthodes et outils au service de la collaboration. –Brest 2009] en illustre les principaux deltas.

    Ainsi l’ingénierie système, de base coopérative, devient collaborative dès lors que le partage de responsabilité de chacun est gommé au profit d’une responsabilité partagée, engagée, collégiale, autour d’un même objectif. La collaboration s’accompagne d’une ingénierie résolument concourante ou simultanée (méthode d’ingénierie qui consiste à engager simultanément tous les acteurs d’un projet, dès le début de celui-ci, dans la compréhension des objectifs recherchés et de l’ensemble des activités qui devront être réalisées) et fait définitivement disparaitre la notion d’ingénierie séquentielle, comme l’illustre la figure ci-dessous :

    L’entreprise étendue et la vision Système de Systèmes comme défi de l’ingénierie système collaborative

    Les cas d’application de la collaboration sont aujourd’hui multiples et touchent des domaines très diversifiés : la conception collaborative et l’ingénierie système collaborative, le collaborative manufacturing, la prise de décision collaborative, la maintenance collaborative, l’économie collaborative, etc.

    L’ingénierie système collaborative se justifie pour sa part pleinement et trouve des challenges de taille avec l’entreprise étendue et la vision système de systèmes.[4] Comment faire travailler ensemble des partenaires, avec des compétences, méthodes et outils hétérogènes sur des sujets Système de Systèmes où la notion de donneur d’ordre n’existe plus et où plusieurs partenaires s’associent pour répondre à un objectif global (la mobilité autonome de demain, les villes intelligentes, la gestion du trafic aérien, etc.) ?

    L’image suivante, appliquée au domaine de l’ingénierie système, illustre le principe de structuration de l’entreprise étendue et le besoin de collaborations (espace collaboratif) :

    L’entreprise étendue pose un certain nombre de verrous sociologiques, technologiques, ou juridiques qui ne sont, pour certains, encore que très partiellement abordés. Comment réussir à se comprendre lorsque chaque partenaire, doté d’une culture qui lui est propre, recourt à son propre référentiel et qu’un même terme peut être interprété différemment par chacun ? Comment concilier les processus hétérogènes de chacun pour en faire émerger un nouveau en réponse à l’enjeu de collaboration ? Comment construire des points de vue en s’appuyant sur un ensemble d’outils et d’analyses hétérogènes en provenance des partenaires ? Comment arbitrer les choix et piloter la décision lorsque le décideur n’est pas unique ?

    Les plateformes collaboratives, en se présentant comme le trait d’union technique entre les différents partenaires et leurs outils hétérogènes, et en offrant la promesse d’un partage maîtrisé de l’information, sont à ce titre un élément essentiel de la collaboration. C’est également le cas des processus qui doivent permettre, dans un contexte où les relations contractuelles client / fournisseur ou maitrise d’ouvrage / maitrise d’œuvre s’estompent au profit d’une relation de partenariat et où les organisations et les rôles sont dépassés, de redonner un cadre et une structure au travail collaboratif afin de répondre à l’objectif visé.

    La plateforme collaborative comme support de l’ingénierie système collaborative

    Les enjeux de la plateforme collaborative sont multiples. Elle doit permettre de faciliter le travail de collaboration en entreprise étendue et d’être le support des processus collaboratifs en les outillant.

    La vue suivante illustre certaines capacités clés attendues de la part d’une plateforme collaborative :
    Partager, car elle doit permettre de partager collégialement les données (les rendre visible) en s’affranchissant des outils sources et de leur licence, en maitrisant l’exposition de la donnée et en garantissant la confidentialité de la donnée.
    Orchestrer, car elle doit permettre l’orchestration des simulateurs en connexion avec la plateforme ou l’orchestration d’analyses diverses (analyse d’impact, autres)
    Analyser car elle doit offrir des services de « requêtage » sur l’ensemble des données publiées, afin de restituer un point de vue global, en vue de construire des analyses d’impact, ou parce qu’elle doit permettre la vérification de la cohérence des données d’ingénierie système échangées, via des mécanismes de gestion spécifiques (détection des incohérences, correction ou acceptation des incohérences, …)
    Piloter, car elle doit offrir un tableau de bord de pilotage et gestion de programme collaboratif compatible avec l’environnement de l’entreprise étendue, ainsi qu’un ensemble de services permettant de faciliter la discussion, l’arbitrage et la décision avec des partenaires répartis sur différents sites, dont les revues techniques collaboratives et complètement virtuelles sont une illustration directe.

    Il n’existe à ce jour pas de plateforme collaborative intégrant l’ensemble de ces caractéristiques.

    Certaines sont spécialisées sur des services particuliers :

    • la revue collaborative pour SECollab de Sodius,
    • le partage et la synchronisation de paramètres en temps réel entre les différents outils connectés à la plateforme et en vue de faciliter l’orchestration de simulations pour KARREN de Digital Product Simulation.

    D’autres offrent un panel plus élargi de capacités comme la plateforme 3DExperience de Dassault Systèmes.

    La plateforme collaborative a encore une belle marge de progression devant elle, les aspects autour de la cohérence de données ou du requêtage et de l’analyse d’impact n’étant que très partiellement adressés.

    Les processus, vecteur essentiel de l’ingénierie système collaborative

    L’ingénierie collaborative impose d’orchestrer différents acteurs et différents rôles, en définissant des règles de fonctionnement et de collaboration que les processus décrivent. Les processus sont une composante essentielle de l’ingénierie système, que l’ISO15288 regroupe en quatre familles :

    • Les processus techniques permettent de transformer le besoin en solution et couvrent l’ensemble de la vie opérationnelle des produits correspondants.
    • Les processus de management (ou projet) permettent d’organiser, piloter et suivre la réalisation du projet (activités d’ingénierie du système et obtention des livrables du projet).
    • Les processus contractuels assurent la relation acquisition – fourniture au niveau système complet et s’appliquent également à toute relation client – fournisseur.
    • Les processus d’entreprise fournissent le support extérieur nécessaire au projet (référentiel entreprise, compétences, ressources humaines et matérielles, moyens financiers, système d’information, etc.).

    Ils sont une composante essentielle de l’ingénierie système collaborative, ce qui justifie l’existence dans les entreprises d’une ingénierie des processus, souvent associée aux activités de management de la qualité. Une plateforme collaborative, doit permettre de faciliter l’application de ces processus et idéalement d’en automatiser les étapes sensibles et critiques.

    Les perspectives de l’ingénierie Système collaborative

    Ainsi, l’ingénierie système collaborative est une réponse à l’entreprise étendue et à la complexité toujours plus forte des systèmes et systèmes de systèmes. Elle a une belle marge de progression et présente de réels enjeux de recherche articulés autour de différents axes :

    • Garantir un échange d’informations pertinentes en ne rendant visible que le juste nécessaire aux autres parties prenantes.
    • Construire un point de vue à partir d’éléments hétérogènes en provenance de sources hétérogènes.
    • Réconcilier différents points de vue pour faire émerger le point de vue de la collaboration.
    • Réaliser une analyse d’impact sur la base d’un ensemble de données hétérogènes issues d’outils hétérogènes, sans passer par une plateforme d’intégration unique.
    • Garantir la cohérence d’une même information formalisée dans différents outils hétérogènes.
    • Prendre la bonne décision face à une multiplicité croissante des critères de choix du fait de la complexité des systèmes et du nombre de parties prenantes impliquées. Étudier la pertinence du recours à des méthodes MCDA d’aide à la décision pour l’ingénierie système.
    • Répondre aux besoins d’orchestration de processus et co-simulation. L’interopérabilité entre outils en est une clé mais souffre d’un manque d’application de standards de développement qui permettrait de faciliter cette interopérabilité.

    et sans doute d’autres encore… afin notamment de répondre à l’ambition INCOSE.


    [1] « a transdisciplinary and integrative approach to enable the successful realization, use, and retirement of engineered systems, using systems principles and concepts, and scientific, technological, and management methods »,

    [2] « An interdisciplinary collaborative approach to derive, evolve, and verify a life-cycle balanced system solution which satisfies customer expectations and meets public acceptability”.

    [3] “interdisciplinary approach governing the total technical and managerial effort required to transform a set of customer needs, expectations, and constraints into a solution and to support that solution throughout its life”

    [4] INCOSE: A System of Systems (SoS) is a collection of independent systems, integrated into a larger system that delivers unique capabilities. The independent constituent systems collaborate to produce global behaviour that they cannot produce alone.

  • Fabrication additive et chaîne numérique

    Fabrication additive et chaîne numérique

    Dans un contexte concurrentiel, les industries cherchent à la fois à gagner en efficacité et en flexibilité et à réduire leurs coûts et délais. Depuis quelques années, les entreprises se sont engagées dans un processus de digitalisation afin de faciliter les échanges (réseau numérique incluant les partenaires et les sous-traitants), de collecter et traiter des données diverses tout en simplifiant leur accessibilité (informations sur des produits, leurs différentes phases de vie comme leur fabrication). L’environnement numérique des procédés de fabrication conventionnels (ex : usinage) a mis plusieurs dizaines d’années pour atteindre un ensemble cohérent et performant. À ce jour, la chaîne numérique autour des procédés plus jeunes (par exemple l’impression 3D, appelée aussi fabrication additive) n’est pas arrivée à maturité et est un frein à leur déploiement dans les entreprises. L’un des enjeux est donc de développer rapidement une chaîne numérique pour la fabrication additive afin de répondre aux contraintes actuelles des entreprises et préparer l’usine du futur.

    Limites dans la chaîne numérique actuelle

    Il y a une dizaine d’années, la fabrication additive était réservée à la réalisation de prototypes et de maquettes de visualisation. Aujourd’hui, elle est utilisée pour fabriquer des pièces fonctionnelles, plastiques ou métalliques. Or la chaîne numérique actuelle, qui pouvait être suffisante pour la réalisation de pièces non fonctionnelles, ne peut pas supporter un procédé mature de fabrication de pièces industrielles.
    Le passage du modèle CAO (Conception Assistée par Ordinateur) à l’imprimante 3D se réalise par le biais d’un fichier dit « STL » (STereo-Lithography). Ce dernier contient uniquement des informations relatives à la géométrie de la pièce sous forme de maillages. Les autres informations disponibles au sein du modèle CAO sont perdues lors de cette phase de conversion, tout comme les données autour des matériaux, des spécifications dimensionnelles, etc. De plus, des erreurs au niveau du modèle de fichier STL peuvent apparaître et nécessitent une opération (souvent chronophage) de réparation du fichier via un logiciel différent de celui utilisé pour la conception. Un nouveau fichier est alors créé par un logiciel dédié à la machine de fabrication lors de la génération automatique des supports de fabrication, des trajectoires machines, etc.
    Ainsi, le cheminement de la chaîne numérique actuelle est représenté par un flux descendant (des fichiers successifs avec une conservation partielle des informations) ayant pour conséquence une réexécution de toute la chaîne numérique lors d’un changement sur la géométrie. Une multiplicité des fichiers créés et une dépendance à plusieurs logiciels remet en question l’interopérabilité des données numériques.
    Pour finir, les simulations numériques des procédés additifs ne sont pas aussi performantes que pour les procédés plus conventionnels (comme l’usinage) et ne peuvent pas être mises en place aussi facilement.

    De nombreux progrès dans la chaîne numérique

    Beaucoup d’acteurs ont pris consience de la nécessité d’améliorer cette chaîne numérique pour rendre les procédés de fabrication additive plus performants, et pour que leur environnement numérique ne soit plus un frein à leur développement par rapport aux autres procédés. Une chaîne industrielle numérique plus globale et la fabrication additive pourront offrir aux entreprises un nouveau modèle d’organisation de la production, multi-produits et multi-sites (personnalisation des produits avec une production non centralisée).
    Différents axes sont développés dans le but d’obtenir une chaîne numérique robuste, tels que la création d’outils d’aide à la décision pour la modélisation, la simulation et la préparation de la fabrication.

    Consolider la chaîne numérique par des outils spécifiques à la conception des pièces
    La fabrication additive permet une grande liberté de conception. Elle offre à tout un chacun la possibilité de produire des pièces présentant des formes complexes et intégrant de nombreuses fonctions. Ce type de procédé, également appelé ‘’impression 3D’’, élimine de nombreuses contraintes de conception et de fabrication en comparaison à des procédés de fabrication plus classiques.
    Concevoir des objets destinés à être fabriqués par cette nouvelle famille de procédés exige un changement de paradigme et un renouvellement des connaissances fondamentales autour de la conception. La prise en compte des contraintes de ce procédé (pour maximiser la fabricabilité de la pièce) et des opportunités associées (pour maximiser les performances de la pièce) sont les deux problématiques principales de la conception pour la fabrication additive. Afin de les intégrer, le concepteur peut s’appuyer sur des outils numériques d’optimisation topologique comme de génération de structures lattices : deux thématiques traitées au sein des projets de R&D de l’IRT SystemX.

    Outils numériques d’optimisation topologique
    De nombreux outils d’optimisations sont disponibles pour permettre aux concepteurs de proposer le plus efficacement possible une solution cohérente répondant aux exigences d’un cahier des charges. L’optimisation topologique est adaptée à la fabrication additive car elle remet en cause la topologie de la pièce et permet ainsi de bénéficier d’un potentiel d’optimisation plus élevé. Néanmoins, la plupart des logiciels sur les marchés ne prennent pas en compte les contraintes de fabrication de ces procédés. Le projet TOP (Topology Optimization Platform) de l’IRT SystemX développe de nouvelles méthodes et technologies d’optimisation tenant compte des contraintes de fabrication, et assurant ainsi la fabricabilité des solutions proposées.

    Outils de génération de structures lattices
    Les structures lattices apportent aux concepteurs un fort potentiel par leur possibilité d’allègement de la pièce finale mais également grâce à l’optimisation des performances mécaniques et thermiques. Cependant, le processus d’élaboration introduit des dispersions dans la géométrie des cellules lattices élémentaires, susceptibles d’altérer la durabilité des pièces en service. Afin de lever ce verrou technologique, l’IRT SystemX a lancé le projet DSL (Durabilité des Structures Lattices) avec l’objectif d’évaluer l’amplitude de ces dispersions et leurs impacts. Ces travaux ont pour ambition d’accélérer l’utilisation des structures lattices, en développant des règles et outils numériques à destination des concepteurs permettant de contrôler les caractéristiques mécaniques et leurs incertitudes dans différentes configurations.
    Ainsi, pour tirer le meilleur parti de la technologie tout en proposant un bon compromis technico-économique, il est nécessaire d’imposer certaines règles de conception et de s’appuyer sur des outils numériques afin de vérifier la pertinence de la solution. La fabrication additive permet de combiner la liberté et les méthodes d’optimisation de la conception, ouvrant de nouveaux horizons en matière de complexité de pièce.

    Consolider la chaîne numérique par des outils spécifiques à la simulation des procédés

    Les industriels font de plus en plus appel à la simulation numérique des procédés pour optimiser leurs phases de développement, réduire leurs coûts et améliorer la qualité de leurs produits. L’exploitation d’outils prédictifs pour mieux piloter le procédé et fournir une aide à la fabrication de nouveaux composants s’avère être une étape indispensable. Il est par conséquent nécessaire d’assurer aux industriels une bonne compréhension des phénomènes physiques mis en jeu pour garantir la qualité des pièces produites. Pour les procédés métalliques sur lit de poudre (SLM, Selective Laser Melting) ou par projection de poudre métalliques (LMD, Laser Metal Deposition), différentes échelles de simulations sont possibles : échelle des particules de poudre (microscopique), échelle du lit de poudre (mesoscopique) et échelle de la pièce(macroscopique).
    Le projet CDF (Conception des Directives de Fabrication) de l’IRT SystemX se concentre sur une simulation de la génération cordons de matière du procédé LMD (donc mesoscopique) et de leurs empilements pour former la pièce finale (échelle macroscopique). Ce procédé souffre d’un manque d’outils de simulation et de programmation des machines. Le développement de briques logicielles au sein du projet CDF permettra une meilleure diffusion industrielle de ce procédé.
    De nombreux autres sujets sont traités au sein du projet CDF comme la prédiction du temps de fabrication, les zones d’accumulation ou de manque de matière, l’optimisation des trajectoires selon plusieurs critères ou encore la détection des zones à risque de collision au fur et à mesure de la fabrication. Les algorithmes et briques logicielles développés et validés par l’équipe du projet permettront de valider en amont les instructions de fabrication par la simulation du processus de fabrication (gain de temps, de matière, etc.) mais également de capitaliser les relations entre les paramètres du procédé et la qualité des pièces produites dans le but de sélectionner les meilleures stratégies de conception (capitalisation des connaissances).

    Consolider la chaîne numérique par la capitalisation des connaîssances

    Les industriels utilisant la fabrication additive savent que la gestion de données est un point critique pour garantir la qualité comme la répétabilité des pièces. Ils cherchent à gérer au mieux ces informations pour en comprendre leurs impacts : notamment la relation matériau-procédé-pièce qui est cruciale. En effet, le matériau n’est, à l’origine, qu’une poudre qui subit des transformations chimiques, thermiques et mécaniques en fonction de son procédé de fabrication et des post-traitements.
    Une continuité numérique permet de capitaliser facilement les données (de la phase de conception à la phase de contrôle, en passant par la fabrication), mais impose une grande rigueur pour les traiter, les analyser et en tirer profit par un gain de connaissances. Les données à conserver représentent alors l’intégralité des informations du processus : du lot de poudre, de fabrication, des finitions et des traitements thermiques. C’est en corrélant toutes ces données avec la performance finale de la pièce et l’identification de ses défauts qu’une amélioration de la connaissance sera possible.
    Cette corrélation des données nécessite de suivre plusieurs étapes :

    • Une collecte de données exhaustives qui permettra d’obtenir la fiabilité des procédés additifs.
    • Un traitement de ces données par des moyens numériques efficaces pour les réaliser de manière rapide et précise.
    • Des propositions de solutions innovantes par des moyens d’intelligence artificielle en fonction des résultats des traitements des données.
    • Une gestion des propositions émises par l’intelligence artificielle pour les rendre compatibles avec les objectifs de l’utilisateur et les mémoriser pour assurer la résilience de la démarche et des solutions.

    Pour conclure, malgré la faible intégration de la fabrication additive au sein d’une chaîne numérique globale, dûe à un changement d’utilisation des procédés additifs (du prototypage rapide à la réalisation de pièces fonctionnelles), de nombreux acteurs industriels, académiques, éditeurs de logiciel ou issus d’instituts de recherche technologique investissent ce sujet afin de répondre aux nouvelles attentes. L’un des plus grands défis à relever est la définition d’une chaîne numérique cohérente et viable dans le temps. De nombreux autres sujets sont étudiés en amont avec l’utilisation d’outils de rétro-conception (ex : scanner 3D) ou en aval avec des outils de contrôle (ex : tomographie à rayon X). Le recours à des outils de simulation, aujourd’hui non matures, s’avère indispensable pour permettre le développement du procédé dans les prochaines années et assurer sa sécurité : Comment assurer le transfert sécuriser des fichiers ? Comment valider et vérifier les pièces imprimées en 3D ? La technologie blockchain peut être une piste intéressante pour garantir la traçabilité, la qualification et la certification des produits.